Nach der Montage Ihrer Genmitsu 4040-PRO CNC-Fräsmaschine lohnt sich ein kurzer Funktionstest. Richten Sie zuerst die Y-Achse aus und sichern Sie die Grbl-Einstellungen. Anschließend können Sie den Z-Nullpunkt einmessen und eine Opferplatte vorbereiten, auf der sich Werkstücke zuverlässig ausrichten lassen.
Deutsche Fassung der SainSmart-Anleitung von Graham. Die Beispielwerte stammen von seiner Maschine mit der serienmäßigen 775-Spindel.

1. Das Portal an der Y-Achse ausrichten
Die 4040-PRO bewegt das Portal mit je einem Schrittmotor pro Y-Seite. Steht eine Seite weiter vorn als die andere, kann das Portal schräg laufen oder klemmen. Prüfen Sie die Ausrichtung nach der Montage, nach einem Transport und wenn die Achsen nach einem Stopp oder Schrittverlust versetzt stehen.
- Schalten Sie die Maschine aus. Legen Sie hinten auf beiden Seiten gleich dicke Abstandshalter zwischen die Y-Schlitten und den Rahmen.
- Drehen Sie die Handräder gleichmäßig, bis beide Schlitten die Abstandshalter leicht berühren. Lässt sich das Portal schwer bewegen, richten Sie beide Seiten vorsichtig nach.
- Nehmen Sie die Abstandshalter heraus. Prüfen Sie, dass Kabel und Steckverbindungen bei der Bewegung frei bleiben.

2. Grbl sichern, Endschalter prüfen und referenzieren
Verbinden Sie die eingeschaltete Maschine über USB mit Candle oder einem anderen kompatiblen G-Code-Sender. Die 4040-PRO-Ressourcenseite enthält das Handbuch, Treiber und die Installationshinweise. Geben Sie in der Konsole $$ ein und sichern Sie die ausgegebenen Parameter als Textdatei. Speichern Sie nach Änderungen eine zweite Kopie mit Datum.
Prüfen Sie bei stillstehender Spindel, ob alle Endschalter erkannt werden. Wenn die Hardware-Endschalter aktiv sind, kann das Auslösen einen ALARM:1 melden. Kontrollieren Sie bei fehlendem Signal die Steckverbindungen und die Schalterposition. Prüfen Sie anschließend mit kurzen, langsamen Jog-Bewegungen, ob X, Y und Z frei und in der erwarteten Richtung laufen. Eine abgemessene Strecke, etwa 100 mm auf X oder Y, gibt einen ersten Hinweis auf grobe Abweichungen.

Starten Sie bei freiem Verfahrweg die Referenzfahrt mit $H oder der Homing-Schaltfläche. Die Maschine fährt ihre Endschalter an und setzt daraus den Bezug für die Maschinenkoordinaten. Der Werkstücknullpunkt wird separat festgelegt und muss zum Ursprung des jeweiligen Programms passen.

3. Relevante Grbl-Parameter verstehen
Die Werkseinstellungen sind ein sinnvoller Ausgangspunkt. Werte für Referenzrichtung, Rückzug, Verfahrweg oder Spindeldrehzahl hängen von der Steuerung, dem Aufbau und dem montierten Werkzeug ab. Ändern Sie jeweils einen Parameter und prüfen Sie die Funktion, bevor Sie weiterarbeiten.
| Parameter | Funktion |
|---|---|
$1, $13
|
Haltezeit der Schrittmotoren und Einheiten der Statusanzeige. Die Einheiten des G-Codes werden separat mit G20 oder G21 festgelegt. |
$20 bis $22
|
Software-Endlagen, Hardware-Endschalter und Referenzfahrt. Software-Endlagen setzen einen verlässlichen Maschinenbezug und korrekt eingetragene Verfahrwege voraus. |
$23 bis $27
|
Referenzrichtung, langsamer und schneller Referenzvorschub, Entprellzeit und Abstand, um den die Achse nach Auslösen vom Schalter zurückfährt. |
$30 bis $32
|
Spindeldrehzahlgrenzen beziehungsweise PWM-Skalierung und Wahl des Lasermodus. Prüfen Sie die Werte beim Wechsel zwischen Spindel und kompatiblem Lasermodul. |
$100 bis $132 (achsbezogene Gruppen) |
Schritte pro Millimeter, maximale Achsgeschwindigkeiten, Beschleunigung und Verfahrwege. Eine maximale Achsgeschwindigkeit ist kein Schnittvorschub. Ändern Sie die Schritte pro Millimeter nur nach einer reproduzierbaren Kalibrierung. |
Wenn Sie Software-Endlagen verwenden, prüfen Sie den sicher nutzbaren Weg jeder Achse und lassen Sie Abstand zu den mechanischen Endlagen. Erhöhen Sie die Werte nicht allein anhand der Maße einer anderen Maschine. Eine Übersicht der Befehle und Alarmmeldungen finden Sie in unserer Grbl-Kurzreferenz.
4. Den Z-Taster in Candle oder UGS einrichten
Messen Sie die Dicke der Tastplatte mit einem Messschieber und hinterlegen Sie den tatsächlichen Wert in den Tast-Einstellungen Ihres Senders. Grahams Platte maß 12,1 mm. Stellen Sie die Platte auf die vorgesehene Bezugsebene, prüfen Sie bei stehender Spindel vor der Bewegung das Tastersignal und begrenzen Sie den Suchweg auf den verfügbaren Z-Hub. Der Sender verrechnet die Plattendicke beim Setzen des Z-Nullpunkts. Entfernen Sie den Taster vor dem Fräsen.

5. Eine MDF-Opferplatte anfertigen und planfräsen
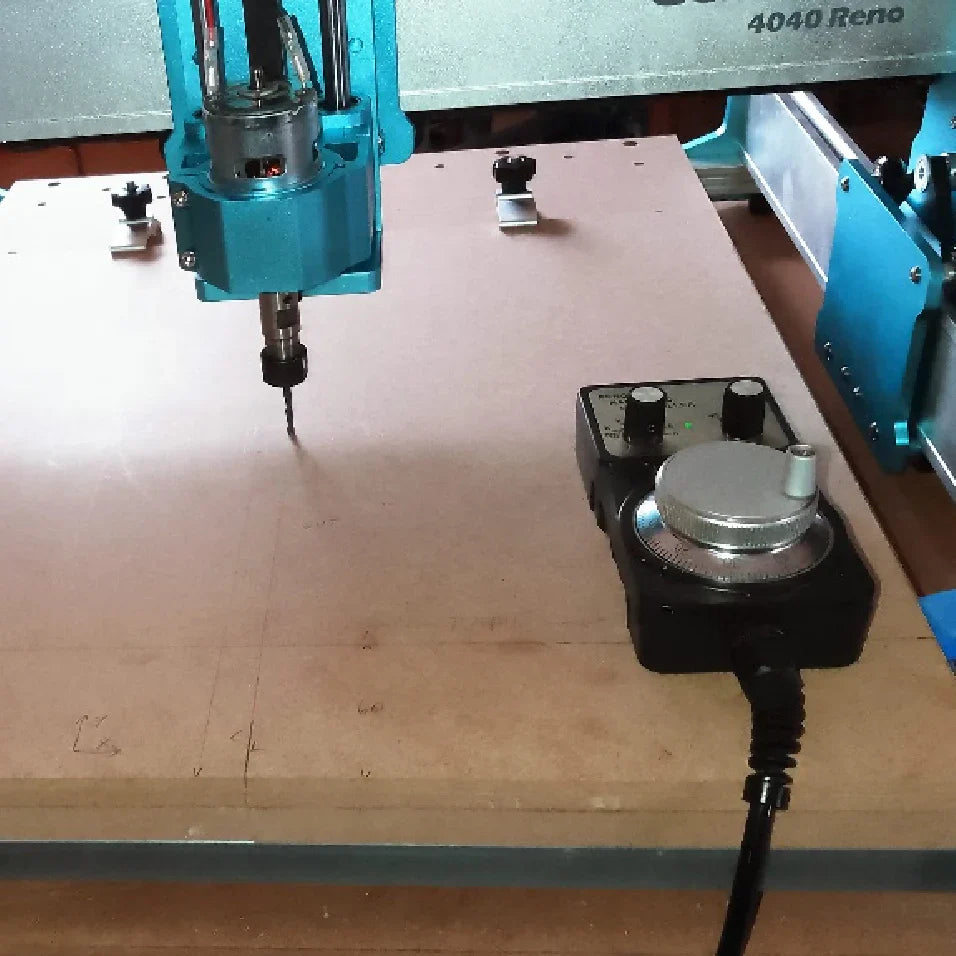
Eine austauschbare Platte schützt das zweiteilige Maschinenbett. Durch Planfräsen entsteht eine Oberfläche, die parallel zur Bewegung in X und Y liegt. Graham verwendete MDF mit 440 × 425 × 6 mm. Prüfen Sie die Maße, das Lochbild und die Fräserreichweite an Ihrer Maschine. Verwenden Sie zur Befestigung eine Methode, die die Platte sicher hält und die Werkzeugbahn freilässt.

Im Beispiel kamen ein 3,175-mm-Flachfräser aus dem Genmitsu MC40A-Schaftfräsersatz, ein Planfräser der 1-Zoll-Klasse mit passender 6,35-mm-ER11-Spannzange und ein 20°-V-Gravierstichel zum Einsatz. Richten Sie die Werkzeugwege auf die tatsächlichen Durchmesser ein.
Lochbild übertragen und Platte befestigen
- Markieren Sie die Plattenmitte mit zwei Diagonalen und vergleichen Sie die Lochpositionen mit den Befestigungspunkten des Betts. Beim Originalbeispiel dient die Mitte als XY-Ursprung für das Lochbild und das spätere Raster.
- Unterlegen Sie beim Durchfräsen eine zweite Platte, damit das Werkzeug das Maschinenbett nicht trifft. Im Beispiel wurden die beiden Platten mit Malerkrepp und Sekundenkleber verbunden. Prüfen Sie vor der Bearbeitung, dass die Aufspannung fest sitzt und die Klebeflächen ausgehärtet sind.
- Setzen Sie Z auf die Oberseite der oberen Platte. Prüfen Sie den Werkzeugweg in der Vorschau und fräsen Sie die Durchgangslöcher. Bei zwei gleich großen Platten können Sie den Verbund danach wenden und die zweite Platte bearbeiten.
- Trennen Sie die Platten und entfernen Sie Grate und Klebereste. Richten Sie eine Platte am Lochbild des Maschinentischs aus, befestigen Sie sie und prüfen Sie den freien Zugang zu den Befestigungslöchern.


Oberfläche planen und die Spindel prüfen
Grahams Planfräsprogramm verwendet einen Ursprung hinten rechts. Prüfen Sie für Ihre Datei die XY-Lage, den Z-Bezug an der höchsten Stelle und die gesamte Werkzeugbahn einschließlich Fräserradius. Nehmen Sie nur so viel Material ab, wie für eine ebene Auflage nötig ist. Prüfen Sie zwischen Durchgängen den aktuellen Z-Bezug, besonders bei Programmen, die den Offset verändern.
Bleiben beim Planfräsen deutliche Stufen zwischen benachbarten Bahnen, prüfen Sie, ob die Spindel in X- und Y-Richtung senkrecht zum Tisch steht. Die Feinjustierung heißt Tramming. Graham richtete den Z-Rahmen am Portal und den Spindelhalter am Z-Rahmen nach. Schalten Sie für mechanische Arbeiten die Maschine ab und kontrollieren Sie die Ausrichtung nach dem Festziehen erneut.


Ein Ausrichtungsraster gravieren
Markieren Sie die Plattenmitte nach dem Planfräsen erneut und setzen Sie den Z-Nullpunkt auf der bearbeiteten Fläche. Das Beispielraster verwendet 10 mm Linienabstand und 0,2 mm Gravurtiefe. Es dient zum parallelen Ausrichten von Werkstücken. Entfernen Sie nach dem Gravieren lose Fasern und prüfen Sie, dass das Werkstück flach aufliegt.

6. Optionale Spindel- und Laser-Upgrades
Die Serienaufnahme hat im Originalaufbau einen 52-mm-Sitz mit Reduzierhülse für die 44-mm-Spindel. Als Beispiele bespricht Graham den GS-775M-Spindelmotor, das bürstenlose 44-mm-Spindelkit und den 52-mm-Spindelmotor mit 300 W und Netzteil. Prüfen Sie bei einem Umbau zusätzlich zur mechanischen Passform die Stromversorgung, die Ansteuerung und den verfügbaren Z-Freiraum. Für Spindeln mit größerem Durchmesser gibt es die 65- und 69-mm-Spindelhalter für die 4040-PRO.
Für Laserarbeiten führt die Anleitung das Genmitsu 10-W-FAC-Lasermodul mit Luftzufuhrdüse als Beispiel an. Prüfen Sie für Ihre Steuerplatinenrevision die offizielle Installationsanleitung, Steckbelegung und Stromversorgung. Führen Sie Leitungen so, dass alle Achsen frei verfahren können. Richten Sie vor dem Betrieb den vorgesehenen Laserschutz und die Absaugung ein.

7. Reinigen und regelmäßig prüfen
Entfernen Sie Späne und Staub von Leitspindeln und Führungen, und schmieren Sie die vorgesehenen Stellen nach Handbuch. Kontrollieren Sie Befestigungen, Stecker und Kabel auf Spiel oder Scheuerstellen. Prüfen Sie nach einem Transport die Y-Ausrichtung erneut. Eine Absaugung hilft, Späne während der Bearbeitung vom Werkstück fernzuhalten.
Häufige Fragen
Muss ich Grbl vor dem ersten Fräsen umstellen?
Beginnen Sie mit einem Backup und einem Funktionstest. Ändern Sie nur Parameter, deren Funktion Sie für Ihre Maschine geprüft haben.
Welchen Nullpunkt muss ich für die Opferplatte verwenden?
Übernehmen Sie den Ursprung der jeweiligen Werkzeugbahn. Im Beispiel liegen Lochbild und Raster in der Plattenmitte, während das Planfräsprogramm hinten rechts ansetzt.