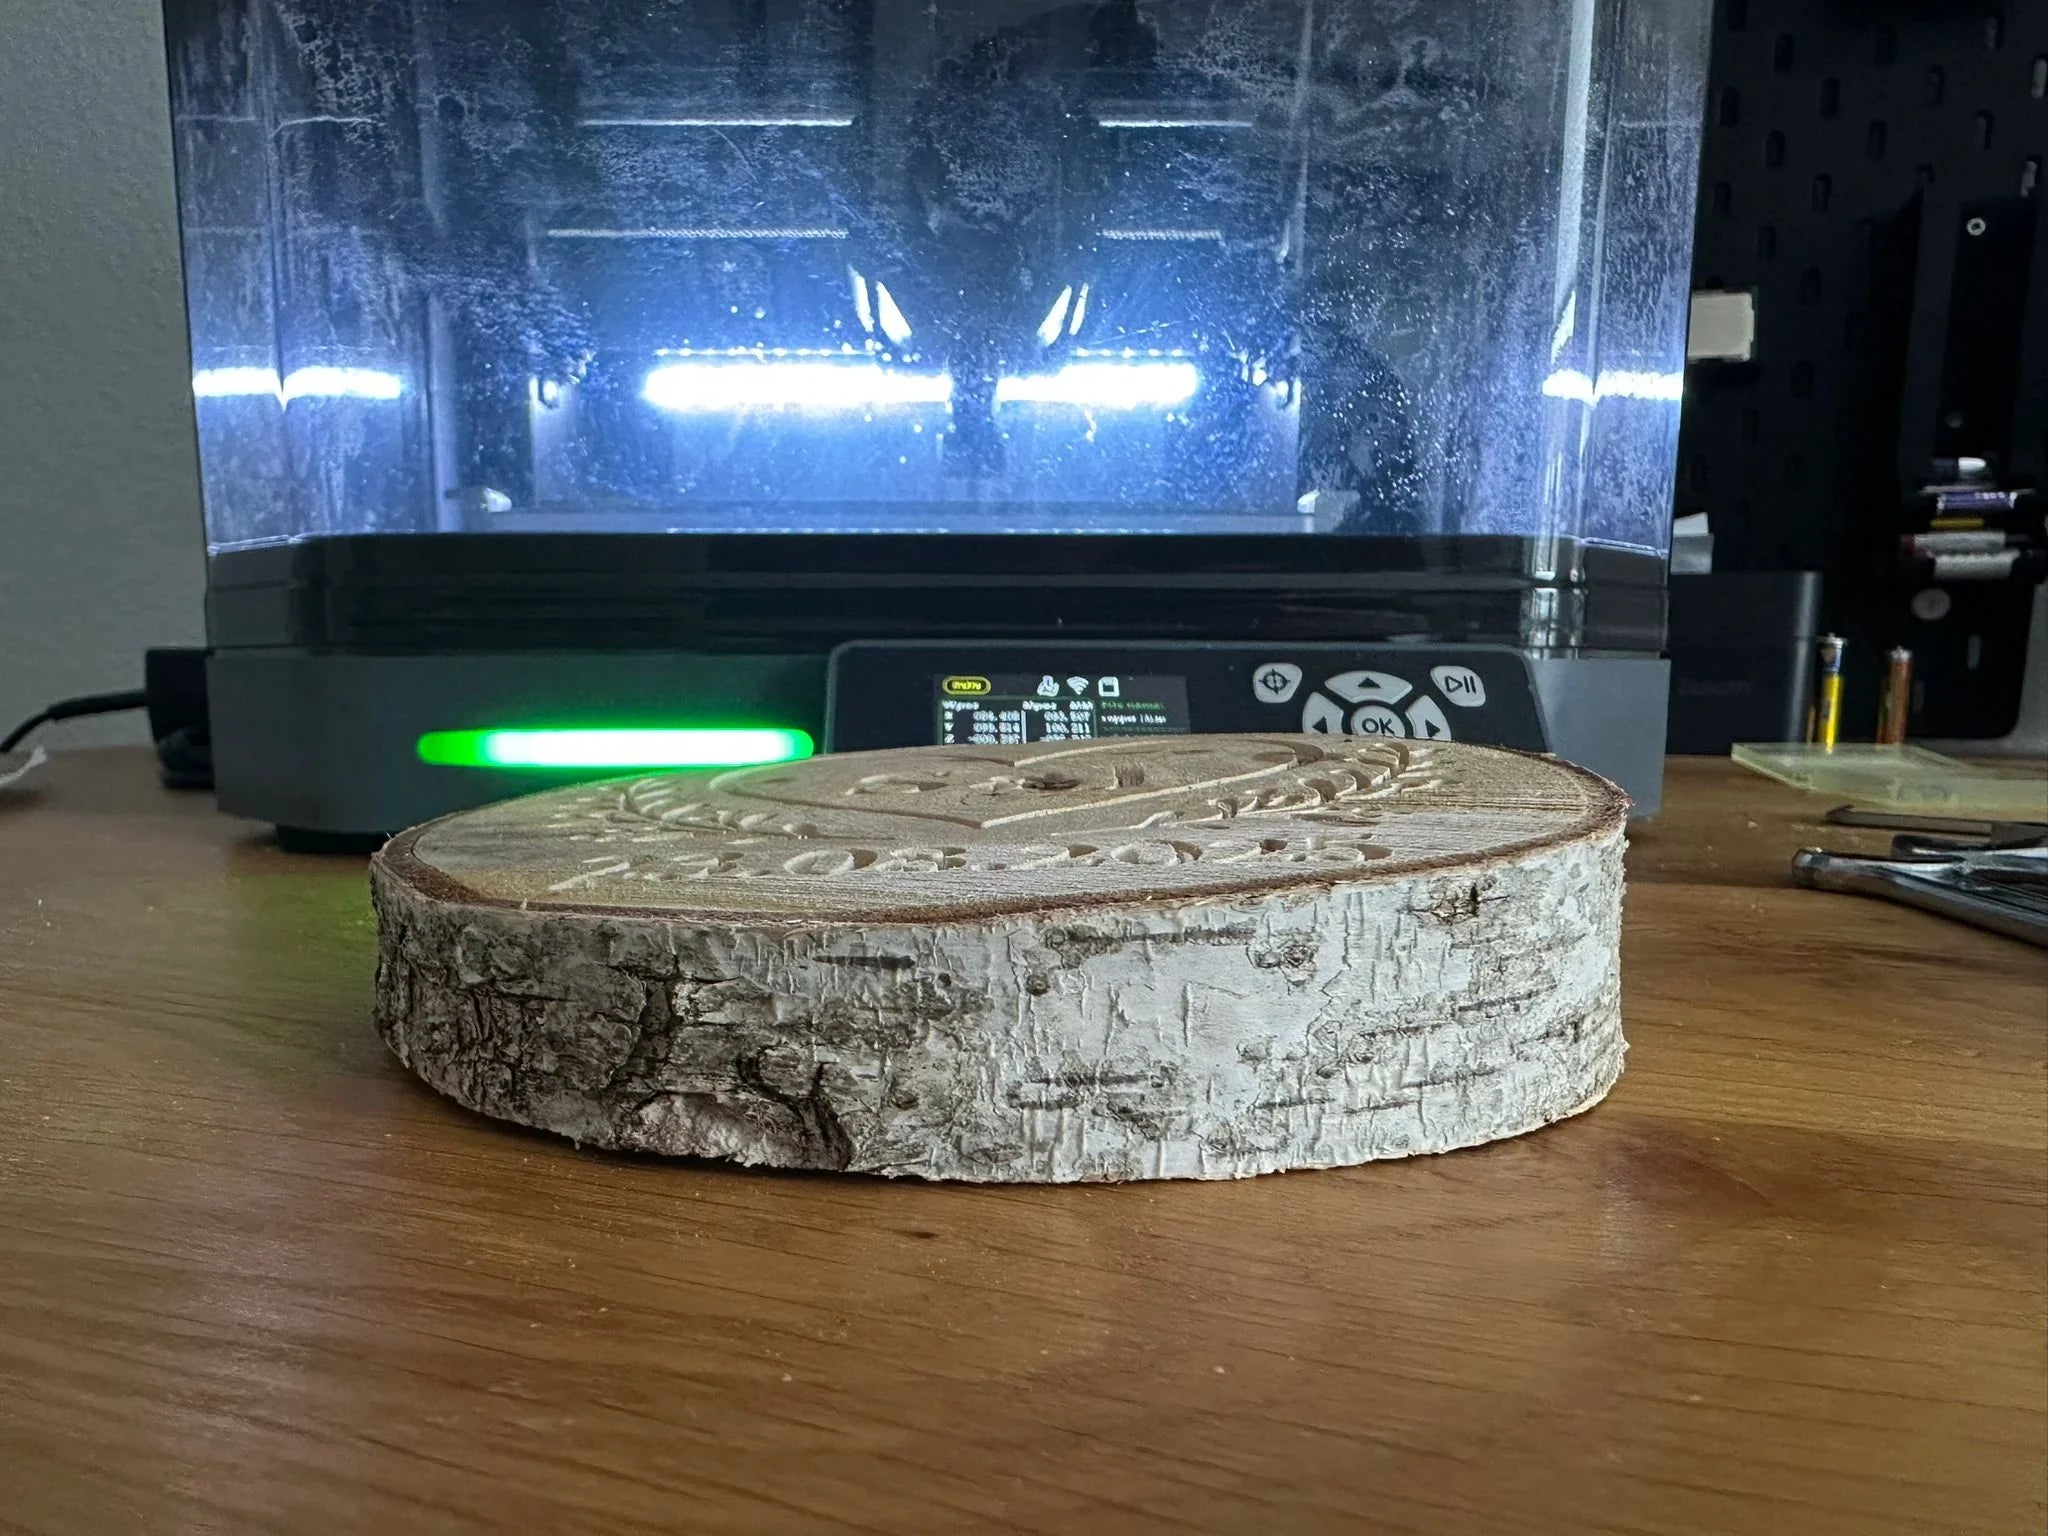
Mit Autodesk Fusion (Fusion 360) erstellen Sie aus einem 3D-Modell Werkzeugwege und exportieren den G-Code für Ihre Genmitsu CNC. Dieses Beispiel zeigt den Ablauf an einer kleinen Platte mit einer Tasche, vier Bohrungen und einem gravierten Schriftzug. Es führt vom Werkstücknullpunkt bis zu zwei separaten NC-Dateien für den manuellen Werkzeugwechsel.
Englische Originalanleitung von George, veröffentlicht von SainSmart.
1. Das Modell im Arbeitsbereich Fertigen öffnen
Öffnen Sie Ihr Modell und wechseln Sie oben links von Konstruktion (Design) zu Fertigen (Manufacture). Für dieses Beispiel können Sie das 3D-Modell der Übungsplatte als OBJ herunterladen. Prüfen Sie nach dem Import die Maße.


2. Werkstücknullpunkt und Rohteil einrichten
- Erstellen Sie unter Setup eine neue Einrichtung für das Fräsen und wählen Sie das zu bearbeitende Modell.
- Wählen Sie als Ursprung einen Punkt am Rohteil (Stock Box Point). Im Beispiel liegt er oben an der vorderen linken Ecke. Richten Sie die Achsen so aus, wie das Werkstück später auf der Maschine liegt. Die positive Z-Achse zeigt von der Oberseite nach oben.
- Messen Sie das Rohteil und geben Sie seine tatsächlichen Abmessungen ein. Das Beispielmodell misst rund 142,24 × 66,04 × 15 mm. Das Rohteil im Beispiel misst 147 × 70 × 17 mm. Wenn Modell und Rohteil unten bündig liegen sollen, stellen Sie für Z einen Versatz von 0 mm von unten ein.
- Prüfen Sie in der Vorschau, ob die Oberseite des Rohteils 2 mm über der fertigen Oberseite liegt und das Modell seitlich vollständig im Rohteil sitzt. Übertragen Sie später denselben Bezugspunkt auf die Maschine.


3. Fräser in der Werkzeugbibliothek anlegen
Das Beispiel verwendet einen flachen Spiralfräser mit 3,175 mm Durchmesser und einen 30°-Gravierstichel. Legen Sie beide unter Verwalten → Werkzeugbibliothek an. Übernehmen Sie Durchmesser, Schneidenlänge und weitere Geometriedaten aus den Angaben zum tatsächlich eingesetzten Werkzeug. Messen Sie den Überstand unterhalb der Spannzange am eingespannten Werkzeug und prüfen Sie, ob Schneidenlänge und Freiraum zur geplanten Tiefe passen.
Wählen Sie Drehzahl, Vorschub und Zustellung passend zu Material, Werkzeug und Maschine. Die Geometrie der Übungsplatte allein bestimmt diese Werte nicht. Prüfen Sie auch, ob der Fräser für axiales Eintauchen geeignet ist, falls Sie ihn für eine Bohrstrategie verwenden.

4. Werkzeugwege für die Übungsplatte erstellen
Oberseite planfräsen
Wählen Sie Planen (Face) und den flachen Spiralfräser. Die Bearbeitung bringt die Oberseite des 17-mm-Rohteils auf die Höhe des 15-mm-Modells. Prüfen Sie die obere und untere Bearbeitungshöhe sowie die Zustellung pro Durchgang in der Vorschau.

Tasche und kreisförmige Vertiefungen räumen
Erstellen Sie eine 2D Adaptive Clearing-Operation. Wählen Sie die Begrenzungskanten der vorgesehenen Taschen. Wenn Fusion weitere Geometrie wie den Schriftzug einbezieht, prüfen Sie die Auswahl und die Schnitttiefen. Passen Sie die maximale Tiefenzustellung und die seitliche Eingriffsbreite an die Maschine an.

Vier Durchgangsbohrungen bearbeiten
Wählen Sie die vier Durchgangsbohrungen und kontrollieren Sie die Bohrtiefe, die Rückzugshöhe und den Freiraum zur Opferplatte. Im Beispiel wird ein Tiefbohrzyklus mit vollständigem Rückzug verwendet, um Späne zwischen den Zustellungen abzuführen. Prüfen Sie beim Postprozess, wie Ihr Grbl-Post diesen Zyklus ausgibt und ob Ihre Steuerung den erzeugten Code unterstützt.

Außenkontur mit Haltestegen fräsen
Wählen Sie 2D-Kontur und die untere Außenkante des Modells. Legen Sie mehrere Tiefenzustellungen fest und setzen Sie Haltestege auf geeigneten geraden Abschnitten. Dimensionieren Sie die Stege so, dass das Werkstück auch beim späteren Gravieren sicher im Rohteil gehalten wird.

Schriftzug gravieren
Wählen Sie für den separaten Graviergang den 30°-Stichel. Das Beispiel nutzt eine Parallel-Strategie für die vertieften Buchstaben. Begrenzen Sie die Bearbeitung auf die Buchstabenflächen und wählen Sie eine kleine seitliche Zustellung passend zur feinen Spitze. Simulieren Sie den Weg und prüfen Sie, dass nur die vorgesehenen Flächen bearbeitet werden.

5. Simulieren und zwei NC-Dateien exportieren
- Simulieren Sie alle Werkzeugwege in der vorgesehenen Reihenfolge. Kontrollieren Sie Rohteilabtrag, sichere Rückzugshöhen und mögliche Kollisionen mit Spannmitteln. Prüfen Sie, dass die Haltestege nach der Konturbearbeitung stehen bleiben.
- Erstellen Sie ein NC-Programm für Planfräsen, Taschen, Bohrungen und Außenkontur. Wählen Sie bei einer kompatiblen Grbl-Frässteuerung den passenden Grbl-Fräs-Postprozessor. Überprüfen Sie Einheiten, Ausgabeordner und Rückzugseinstellungen vor dem Export.
- Exportieren Sie den Graviergang als zweite
.nc-Datei. Verwenden Sie Dateinamen, die Werkzeug und Reihenfolge erkennen lassen, etwa01-fraesen.ncund02-gravieren.nc.

6. Die Programme auf der Genmitsu CNC ausführen
Laden Sie die erste Datei in einen zur Steuerung passenden G-Code-Sender, etwa Candle oder UGS bei unterstützten Grbl-Modellen. Führen Sie die für Ihr Modell vorgesehene Referenzfahrt durch und setzen Sie X, Y und Z am im CAM festgelegten Werkstücknullpunkt. Prüfen Sie die Vorschau und die Verfahrwege vor dem Start. Falls die Datei G28 enthält, prüfen Sie die hinterlegte Rückzugsposition und deren Erreichbarkeit vor dem Lauf. G28.1 speichert die aktuelle Maschinenposition und ist nur dann passend, wenn diese Position für die konkrete Maschine und Aufspannung als sicherer Rückzugspunkt festgelegt wurde.
Wechseln Sie nach dem ersten Lauf auf den Gravierstichel. Lassen Sie die Aufspannung und den XY-Bezug unverändert. Messen Sie Z für das neue Werkzeug am selben CAM-Bezug neu ein. Ist die ursprüngliche Bezugsebene durch das Planfräsen abgetragen, nutzen Sie eine erhaltene Referenzfläche oder einen definierten Messablauf mit bekanntem Höhenversatz. Kontrollieren Sie vor dem zweiten Lauf, dass Werkstück und Haltestege noch fest sitzen.
Häufige Fragen
Wo setze ich den Werkstücknullpunkt?
Im Beispiel liegt er an der oberen vorderen linken Ecke des Rohteils. Andere Bezugspunkte sind möglich, sofern Setup und Maschine denselben Punkt und dieselbe Achsrichtung verwenden.
Warum zwei NC-Dateien?
So lässt sich der Werkzeugwechsel separat durchführen. Die erste Datei nutzt den Spiralfräser, die zweite den Gravierstichel. Dazwischen bleibt der XY-Bezug erhalten und Z wird für das neue Werkzeug neu eingemessen.